铜铝连接为什么总出问题——从异金属搭接失效机理到标准体系的再梳理
摘要
王国刚 北京国网互联电气技术有限公司技术总监;教授级高级工程师;全国电气安全标准化技术委员会委员 导语 电力工程里,异种金属连接过热、烧损的事故屡见不鲜。这类问题往往不是“没有标准”造成的,而是施工规范允许的做法,在材料层面没有被管住。本文从失效机理、标准层次和工程对策三个方面做一个梳理,关键论断均注明出处。 一、裸铜与裸铝为什么不能直接搭接 1. 电偶腐蚀。判断两种金属能不能接触,工程上常用的是电偶指数(Anodic Index)之差,而不是标准电极电位。按常用电偶指数表,铜与铝的电位差约 0.55 V。在恶劣环境、一般环境、受控环境下,允许的电位差分别约为 0.15 V、0.25 V、0.50 V[1][2]。铜铝组合在任何环境下都超限。潮气进入缝隙后,铝作为阳极被腐蚀,生成的氧化产物会使接触电阻持续上升(见图 1)。 图 1 铜铝直接接触的电偶腐蚀原理 2. 热膨胀差与蠕变。铝的线膨胀系数约 23.6×10⁻⁶/K,正文
作者:王国刚
导语
电力工程里,异种金属连接过热、烧损的事故屡见不鲜。这类问题往往不是“没有标准”造成的,而是施工规范允许的做法,在材料层面没有被管住。本文从失效机理、标准层次和工程对策三个方面做一个梳理,关键论断均注明出处。
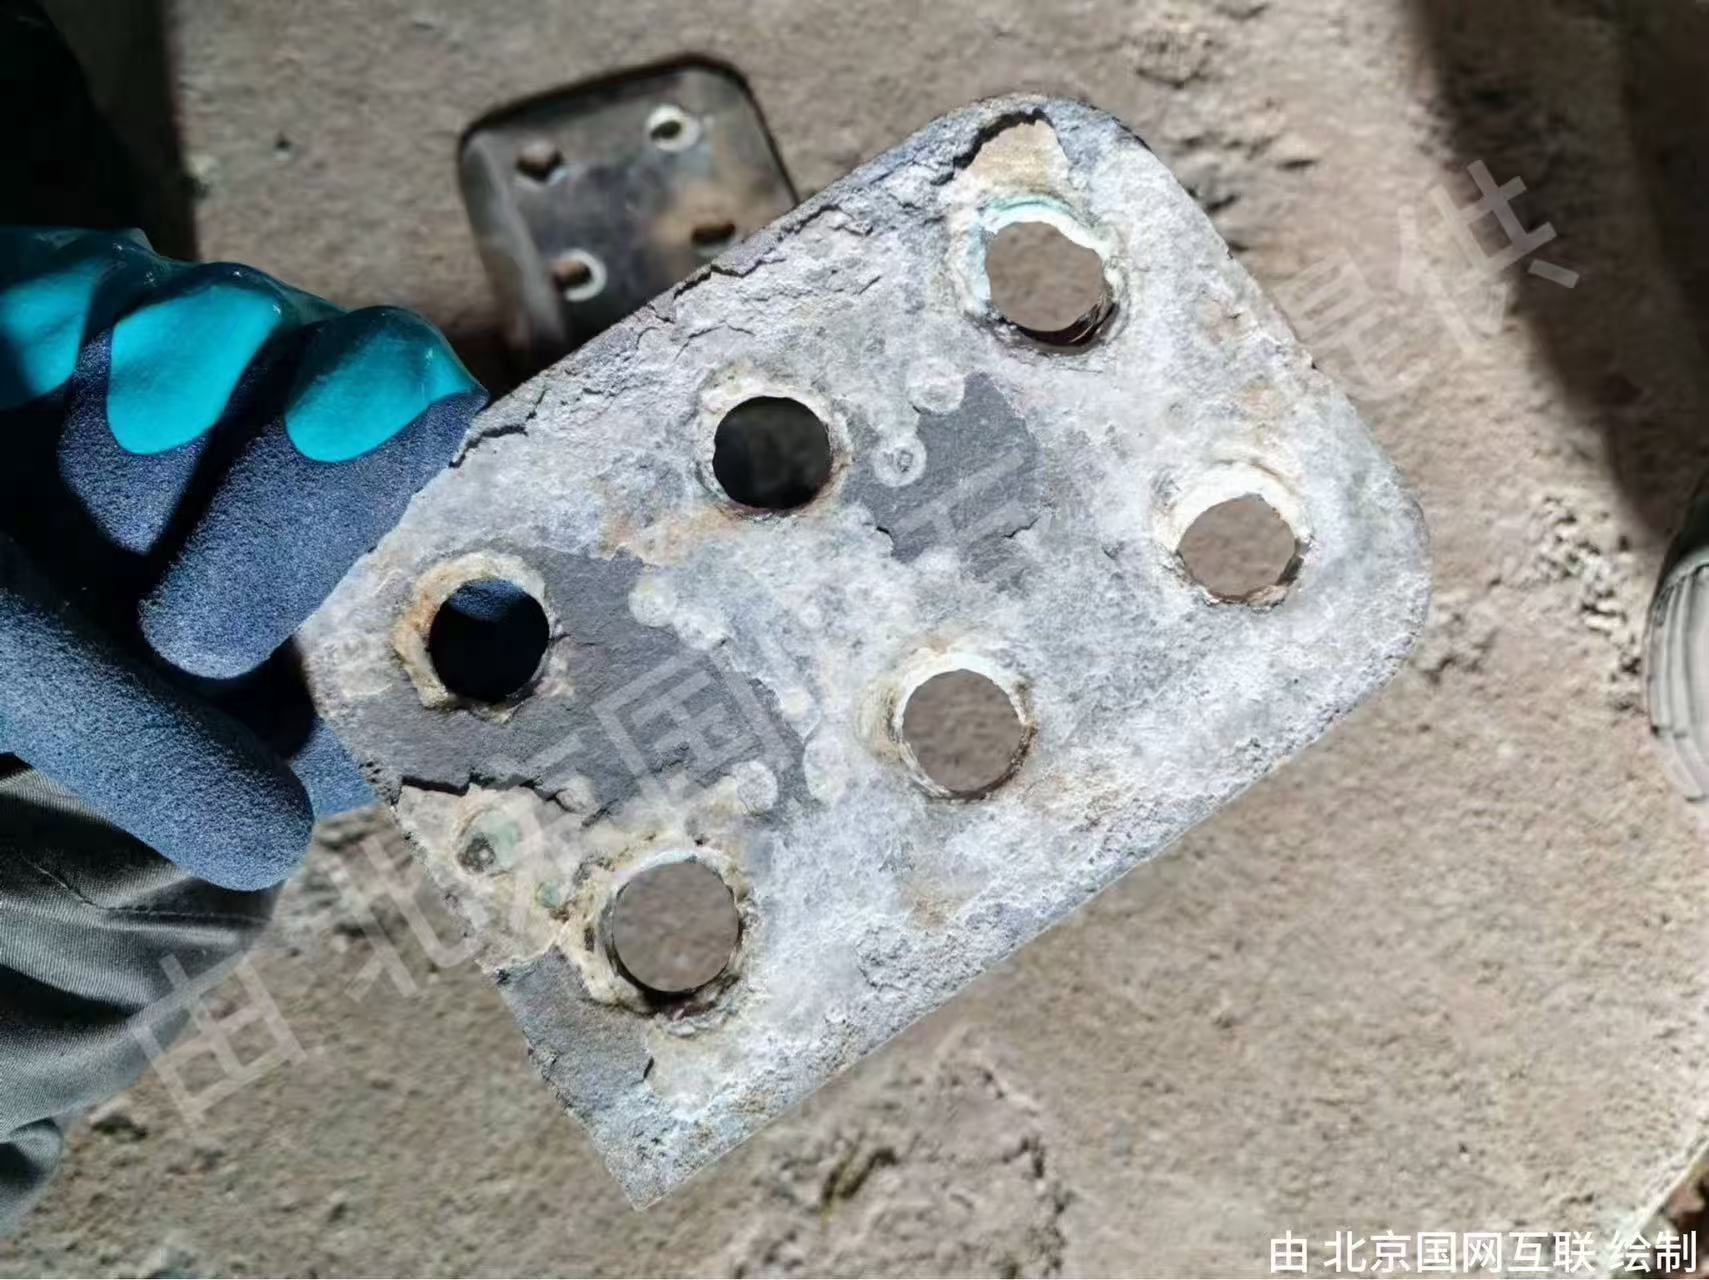
一、裸铜与裸铝为什么不能直接搭接
1. 电偶腐蚀。判断两种金属能不能接触,工程上常用的是电偶指数(Anodic Index)之差,而不是标准电极电位。按常用电偶指数表,铜与铝的电位差约 0.55 V。在恶劣环境、一般环境、受控环境下,允许的电位差分别约为 0.15 V、0.25 V、0.50 V[1][2]。铜铝组合在任何环境下都超限。潮气进入缝隙后,铝作为阳极被腐蚀,生成的氧化产物会使接触电阻持续上升(见图 1)。
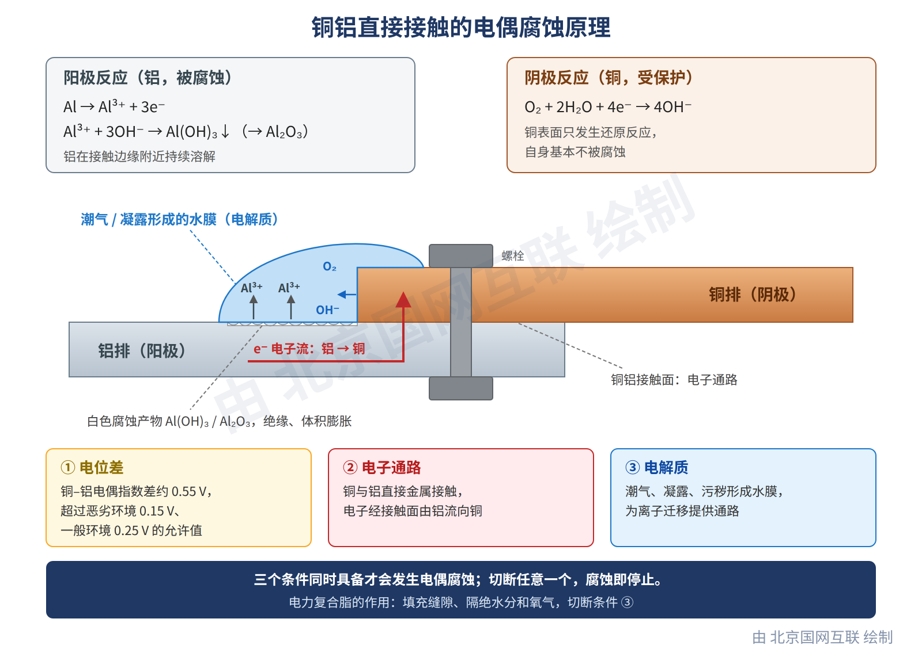
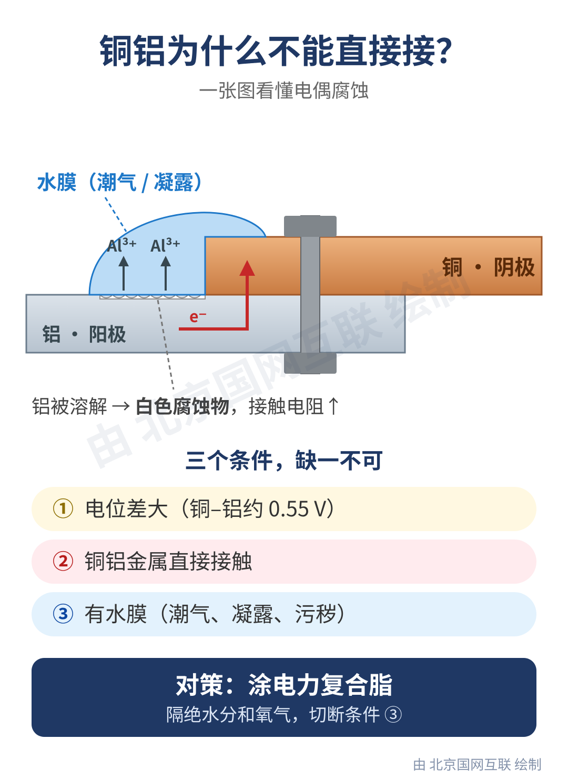
图 1 铜铝直接接触的电偶腐蚀原理
2. 热膨胀差与蠕变。铝的线膨胀系数约 23.6×10⁻⁶/K,纯铜约 16.5×10⁻⁶/K,碳钢螺栓约 11.7×10⁻⁶/K[3]。反复的热循环会使较软的铝发生蠕变,紧固力随之衰减,接触面出现微间隙。
二、铜搪锡后与铝搭接,为什么现场仍会氧化
1. 铝氧化膜是“假接触”的根源。新鲜铝表面暴露在空气中会立即生成一层很薄但很致密的氧化膜,厚度约 2–3 nm[4]。这层膜不破除,真实的金属接触点就很少,电流集中在少数接触点上,局部温升很高。
2. 微动磨损(Fretting)。负荷与温度的循环变化,使接触面之间产生微米级的相对滑动。滑动不断刮破已有的接触点,露出的新鲜铝被再次氧化,氧化碎屑越积越多[5]。
3. Cu-Sn 金属间化合物(IMC)。铜与锡在温升作用下相互扩散,生成 Cu₆Sn₅、Cu₃Sn 等硬而脆的金属间化合物,同时消耗掉纯锡层[5]。ISO 2093 也提示,锡镀层与铜合金之间的互扩散在室温下很慢,温度升高后明显加快[6]。镍底层可以显著减缓这一过程。
4. 锡与铝之间仍有电位差。按电偶指数,锡与铝之间约 0.25 V[1]。这个数值在一般环境下处于允许的边界,在恶劣环境下就超限了。这与 GB 50149 的分场景规定恰好对应:干燥室内允许铜搪锡后与铝搭接,室外或高湿场所必须用铜铝过渡板[7]。
5. 锡本身也会氧化,镀锡面同样需要防护。讨论中容易被忽略的一点是:锡并非不氧化。锡表面的氧化产物以 SnO₂ 为主,是一种宽禁带的 n 型半导体,而不是良导体[21]。在微动条件下,锡表面反复被刮开、反复氧化,氧化物在接触区不断累积,接触电阻随之上升,这正是镀锡接点典型的微动腐蚀失效[5]。因此,镀锡或搪锡的接触面,无论是否与铝接触,只要用于导电,都应进行抗氧化处理,即涂覆电力复合脂(俗称导电膏[14],如 SGIET 电力复合脂)。
三、标准体系的三个层次
第一层:施工与验收规范,回答“能不能这样做”。
• GB 50149—2010 第 3.3.2 条:铜与铝的搭接面,在干燥的室内,铜导体应搪锡;室外或空气相对湿度接近 100% 的室内,应采用铜铝过渡板,铜端应搪锡[7]。
• 美国 NFPA 70(NEC)第 110.14 条:不同金属的导体不得在端子或连接器内直接接触混接,除非器件经认证适用于该用途[8]。
第二层:连接器型式试验,回答“可不可靠”。
• IEC 61238-1-1:2018(1 kV 及以下)和 IEC 61238-1-3:2018(1 kV 以上至 36 kV)规定,A 类连接器须进行 1000 次热循环,并在第 200 次循环后对每只连接器施加 6 次短路电流(第 6.3.4、6.4 条)[9][10]。
• UL 486A-486B 试验中,导体不得刷磨;只有连接器出厂时已预填抗氧化剂(国内称电力复合脂),才允许使用[11]。
第三层:材料与镀层标准,这是最容易被忽视的一层。
• 镀锡层:ISO 2093 按服役条件等级确定锡层的最小厚度;对黄铜基材,要求加 2 µm 铜、青铜或镍底层[6]。现场手工搪锡的厚度和均匀性,很难对标这类要求。
• 铝导体:NEC 第 310.14 条要求建筑布线用铝导体采用 AA-8000 系列铝合金[12],其材料规范为 ASTM B800[13]。
• 电力复合脂:DL/T 373—2019 规定了主要性能指标,例如滴点 ≥200 ℃,有载冷热循环后接触电阻稳定系数 ≤1.5,交变湿热后 ≤1.3,盐雾后 ≤1.5 且涂膏面无腐蚀,额定电流下温升 ≤75 K(表 1)[14]。需要说明的是,电力复合脂是一种功能材料:标准要求其体积电阻率 ≥10⁸ Ω·cm,本体并不导电,“导电膏”只是俗称;但接触面压紧后,涂膏后的冷态接触电阻必须小于涂膏前,即变化系数 X = R₂ⱼ/R₁ⱼ < 1(表 1 序号 8、第 6.8 条)。压紧后,电流一部分经金属直接接触点流过,一部分经脂中导电粒子在微间隙中桥接导通;同时脂层填满缝隙、隔绝空气和水分,从而降低并稳定接触电阻(见图 2)。
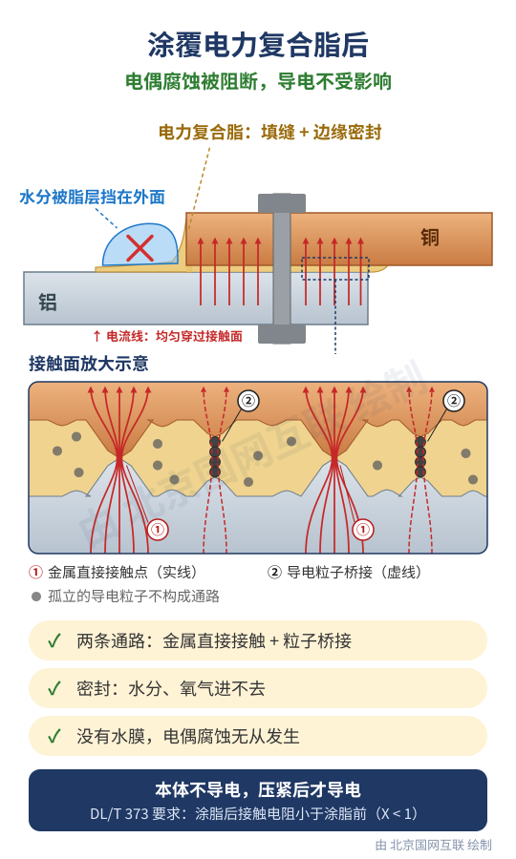
图 2 涂覆电力复合脂后的防护与导电原理
四、工程对策
1. 选型。室外、潮湿场所以及大电流主回路,优先采用工厂预制的铜铝过渡接头或铜铝复合过渡板,不依赖现场搪锡。摩擦焊接头的工艺评定可参照 ISO 15620[15]。
2. 接触面处理。以下参照 DL/T 373—2019 附录 A(资料性附录)“施工参考”[14]:
• 打磨清洁:用细锉刀或细砂布(纸)打磨电接触面,去除毛刺、较大麻点和氧化膜,露出平整、清洁的金属面;再用纱布蘸无水酒精或丙酮擦去油污(A.1.1)。
• 涂覆电力复合脂:先预涂一薄层电力复合脂(如 SGIET 电力复合脂),用铜丝刷在预涂面上擦拭,再用棉纱擦净预涂的脂,然后涂 0.1 mm~0.2 mm 厚的电力复合脂,将接触面重合拧紧(A.1.2)。刷磨配合复合脂隔绝氧气的原理,美国资料中也有同样的表述,称为抗氧化复合脂(oxide-inhibiting joint compound)[16][17]。
• 导线压接:外层铝股擦洗后均匀涂一层电力复合脂,用细钢丝刷清刷表面氧化膜,之后保留电力复合脂进行连接(A.3)。
• 紧固与收尾:按规定力矩紧固。固定电接触部位溢出的电力复合脂应及时擦掉(A.4)。
• 镀锡面同样处理:镀锡或搪锡的导电接触面,即使不与铝接触,也应涂覆电力复合脂。镀层不宜用力打磨,以免磨穿;可参照附录 A.2 对镀银面的做法,清洁后均匀涂约 0.15 mm 的电力复合脂[14]。
3. 紧固件。异种金属连接处宜配碟形弹簧垫圈(DIN 6796[18]),用定扭矩扳手施工,以补偿热循环和蠕变造成的紧固力损失。
4. 运维。把异金属连接点列为红外测温的重点部位。国内按 DL/T 664—2016 的相对温差法判定,相对温差 δ 超过 35% 即为一般缺陷[19]。也可参照 ANSI/NETA MTS:同类元件温差 4–15 ℃ 应择机处理,超过 15 ℃ 应立即处理[20]。
结语
铜铝连接的问题,往往出在“符合施工规范”和“材料真正可靠”之间的空档里。把材料层标准纳入采购和验收,把接触面处理和紧固做到位,再用红外监测形成闭环,才能真正避免“纸面合规、现场烧蚀”。
参考文献
[1] EngineerExcel. Galvanic Corrosion Chart. https://engineerexcel.com/galvanic-corrosion-chart/
[2] MIL-STD-889D, Galvanic Compatibility of Electrically Conductive Materials. https://corrosiondjinn.com/MIL-STD-889D/
[3] Agilent Technologies. Laser and Optics User's Manual, Ch. 17 Material Expansion Coefficients, 2002. https://psec.uchicago.edu/thermal_coefficients/cte_metals_05517-90143.pdf
[4] Ashrafizadeh F. In: Surface Engineering of Light Alloys. Woodhead, 2010. https://www.sciencedirect.com/topics/engineering/natural-oxide-film
[5] Braunovic M., Konchits V.V., Myshkin N.K. Electrical Contacts: Fundamentals, Applications and Technology. CRC Press, 2007.
[6] ISO 2093:1986 Electroplated coatings of tin — Specification and test methods. https://www.iso.org/standard/6880.html
[7] GB 50149—2010《电气装置安装工程 母线装置施工及验收规范》第 3.3.2 条。
[8] NFPA 70, National Electrical Code, 2023 ed., Sec. 110.14.
[9] IEC 61238-1-1:2018, Cl. 4, 6.3.4, 6.4.
[10] IEC 61238-1-3:2018, Cl. 4, 6.3.4, 6.4.
[11] IAEI Magazine. Aluminum Building Wire Installation and Terminations, Jan. 2006. https://iaeimagazine.org/2006/january2006/aluminum-building-wire-installation-and-terminations/
[12] EC&M. Installing Aluminum Building Wire. https://www.ecmweb.com/content/article/20889707/installing-aluminum-building-wire
[13] ASTM B800-05(2021). https://store.astm.org/b0800-05r21.html
[14] DL/T 373—2019《电力复合脂技术条件》,第 3.1 条、表 1、附录 A。
[15] ISO 15620:2019 Welding — Friction welding of metallic materials. https://www.iso.org/standard/72734.html
[16] The Aluminum Association. Aluminum Electrical Conductor Handbook, 3rd ed., Ch. 2.
[17] BURNDY. How to Install Connectors Including PENETROX™. https://hubbellcdn.com/sellsheet/BUR-PENETROX-SS.pdf
[18] DIN 6796:2009 Conical spring washers for bolted connections.
[19] DL/T 664—2016《带电设备红外诊断应用规范》。
[20] ANSI/NETA MTS, Table 100.18. 转引自 Fluke 应用说明:https://media.fluke.com/e5fe5900-3285-4e45-8896-b10600678538_original%20file.pdf
[21] Batzill M., Diebold U. The surface and materials science of tin oxide. Progress in Surface Science, 2005, 79: 47–154. https://www.sciencedirect.com/science/article/abs/pii/S007968160500050X
作者简介:北京国网互联电气技术有限公司技术总监;教授级高级工程师;全国电气安全标准化技术委员会委员